
W skrócie
Warsztat utrzymania ruchu traci czas rzadko przy samej naprawie. Dłużej trwa ustalenie, co się zepsuło, odnalezienie części oraz opisanie pracy po fakcie, gdy szczegóły zdążyły się już zatrzeć.
Karta pracy zamiast ustnego polecenia
Technik wychodzący na halę dostaje wydruk zlecenia albo ten sam dokument na telefonie. Karta pracy zawiera obiekt wraz z symbolem, opis usterki przepisany ze zgłoszenia oraz termin uzgodniony z produkcją, więc nie trzeba wracać do biura po szczegóły.
Dokument idzie w komplecie z historią maszyny. Technik widzi, co wymieniano poprzednio, i nie zaczyna diagnozy od zera. Sam obieg zlecenia naprawy od zgłoszenia po zamknięcie opisuje osobna strona.
Zapis czynności, części oraz osób
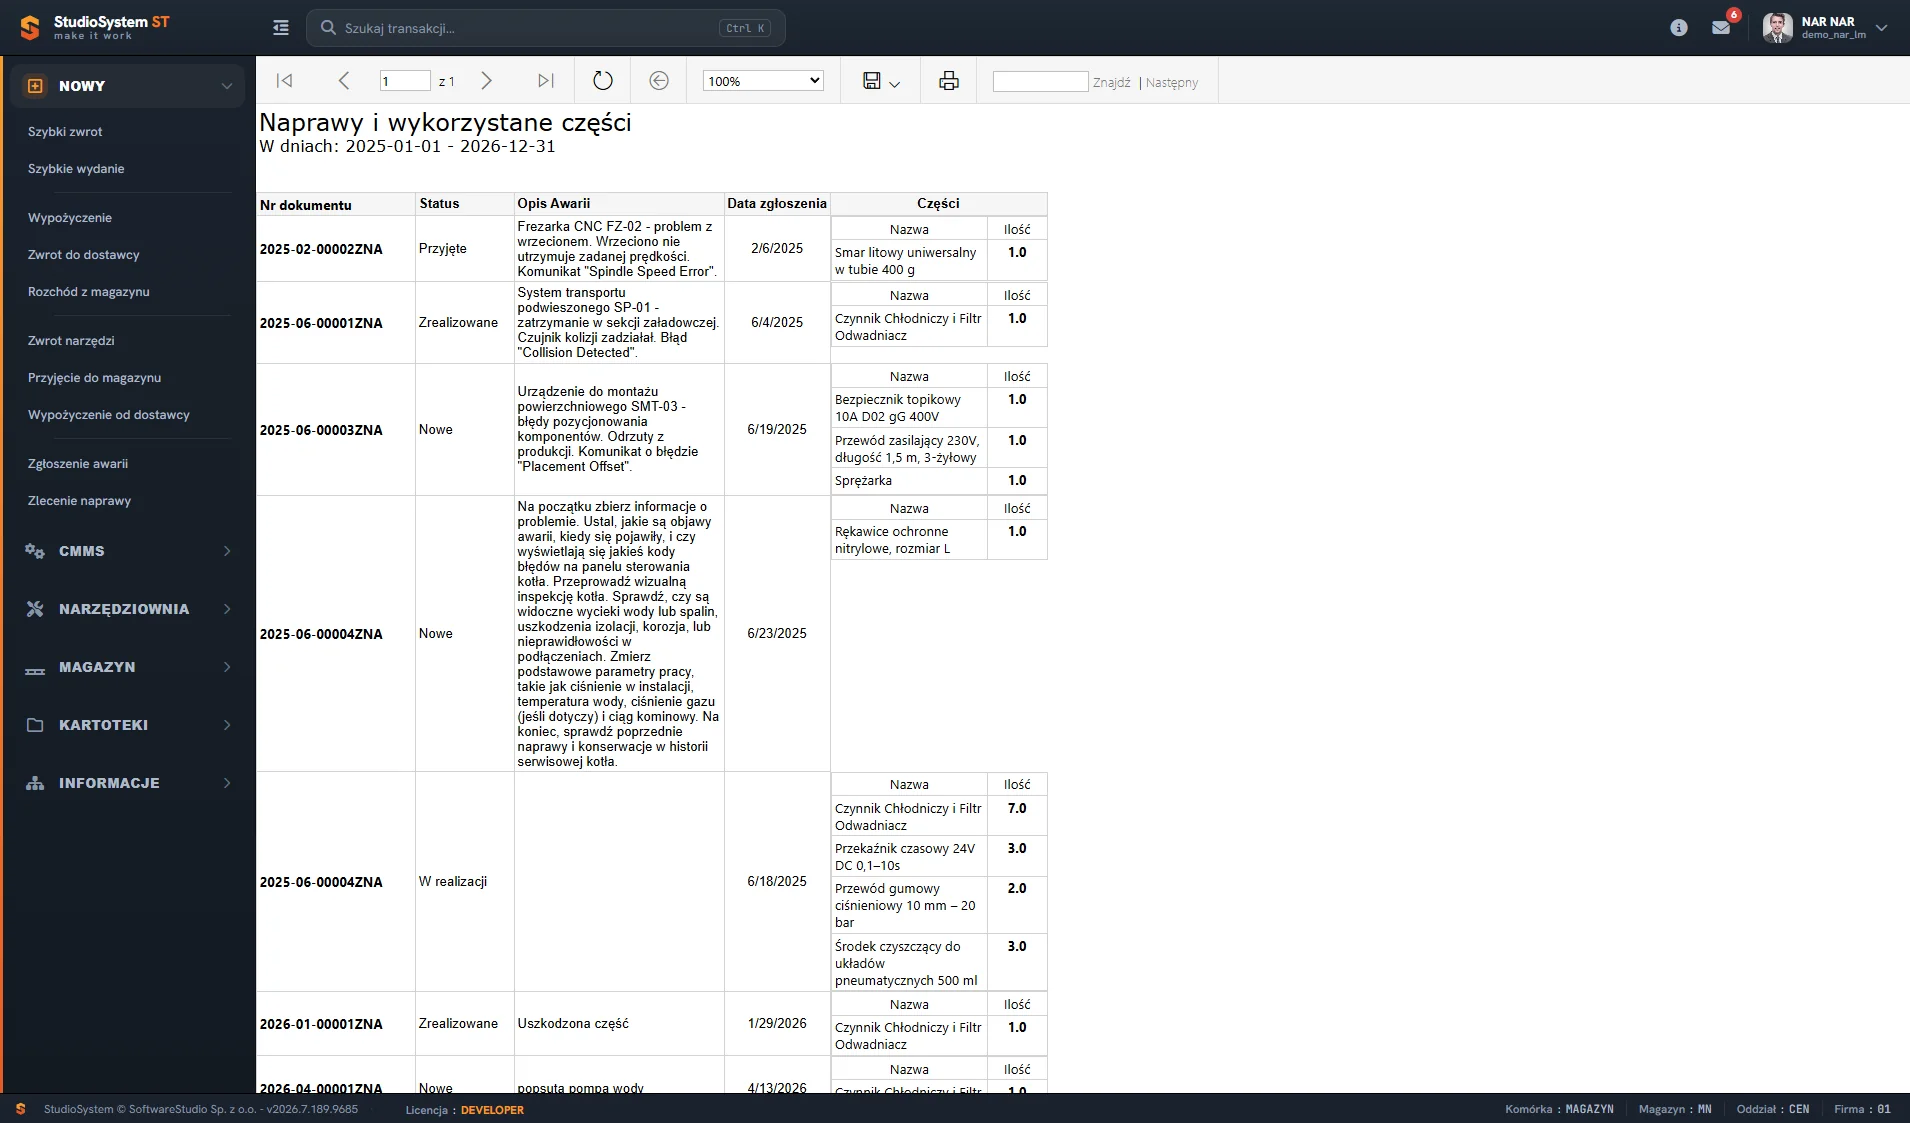
Zlecenie w trakcie realizacji ma podmenu instrukcji z zakładkami zapisu pracy, a materiał dowodowy uzupełniają pliki dopinane z menu dodatkowego. Razem odtwarzają przebieg naprawy bez opierania się na pamięci wykonawcy.
- Czynności - lista prac wykonanych przy maszynie, wpisywana w trakcie albo tuż po naprawie.
- Części i materiały - wykaz pobranych podzespołów z ilościami, powiązany z rozchodem magazynowym.
- Pracownicy - osoby biorące udział w pracy wraz z czasem, podstawa zestawień obciążenia.
- Załączniki - zdjęcia usterki oraz pliki dokumentacji dopinane do dokumentu.
Po zmianie statusu na zrealizowany podmenu instrukcji przestaje działać, a system pokazuje komunikat o blokadzie dopisania. To celowe ograniczenie, które chroni zamknięte dokumenty przed późniejszą korektą, więc czynności wpisuje się przed zamknięciem zlecenia.
Czekanie na część jako najdłuższy odcinek
W rozbiciu czasu naprawy najdłuższy odcinek wypada zwykle między przyjęciem zlecenia a rozpoczęciem prac. Technik czeka wtedy na podzespół, którego nie ma na stanie, a maszyna stoi mimo gotowego rozpoznania usterki.
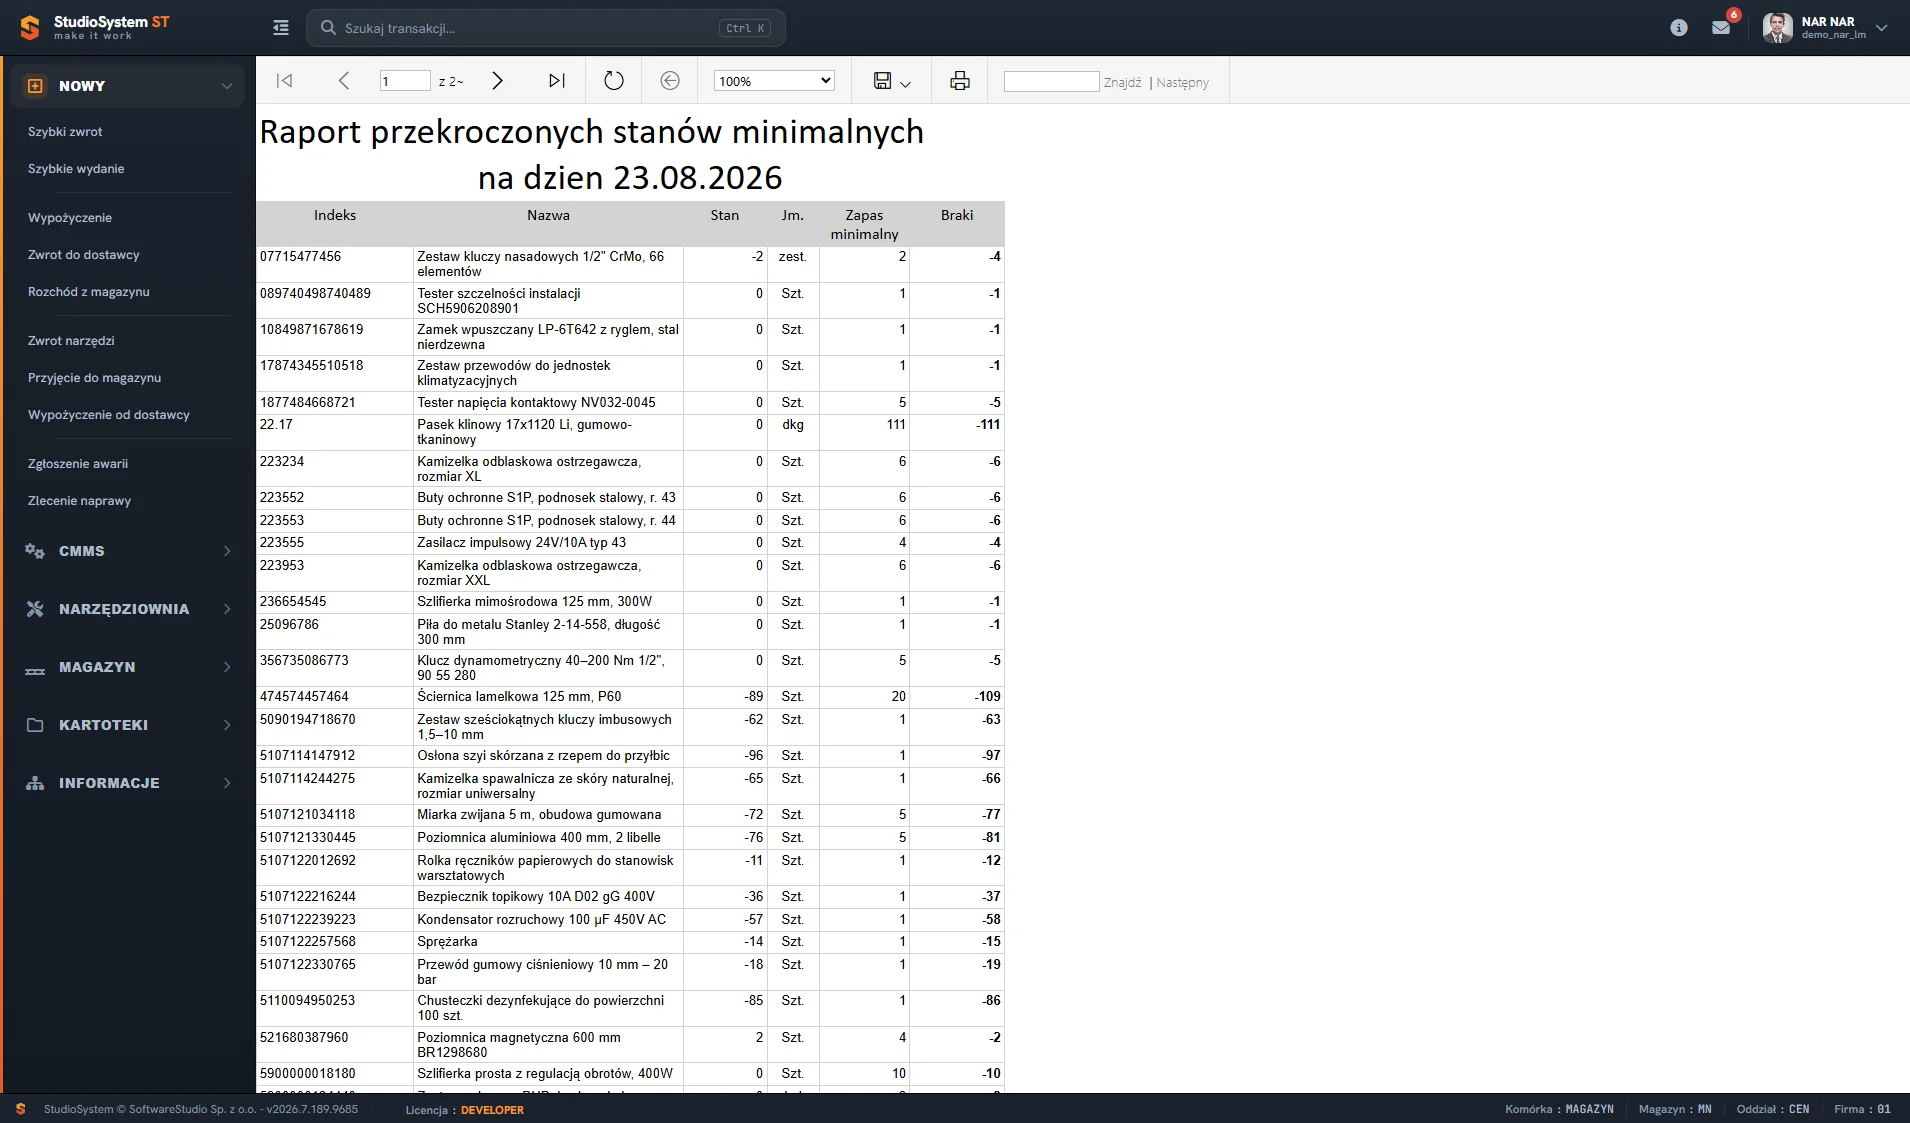
Progi zapasu ustawia się dla podzespołów zużywalnych, czyli filtrów oraz pasów wymienianych regularnie. Zasady prowadzenia takiego magazynu opisuje strona o magazynie części zamiennych, a znakowanie pozycji kodami porządkuje standard GS1 Polska.
Usterki, które wracają na warsztat
Ta sama maszyna z tą samą usterką co kwartał to sygnał, że naprawa usuwa objaw. Zestawienie zleceń przy obiekcie pokazuje takie serie, o ile opisy napraw są wypełniane, a nie zostawiane puste.
| Objaw w zestawieniu | Prawdopodobna przyczyna | Reakcja |
|---|---|---|
| Ta sama część co kilka tygodni | niewłaściwy dobór podzespołu albo warunki pracy | zmiana specyfikacji części |
| Usterka po każdym przeglądzie | błąd w procedurze inspekcji | korekta listy czynności |
| Awarie tylko na jednej zmianie | różnice w obsłudze maszyny | szkolenie operatorów |
| Rosnąca liczba zgłoszeń w roku | zużycie węzła głównego | decyzja o remoncie lub wymianie |
Dane do takiej oceny wynikają z raportów awaryjności oraz z kartoteki obiektu, gdzie widać komplet dokumentów przypiętych do maszyny.
Porządek w warsztacie a czas naprawy
Część oszczędności czasu nie ma nic wspólnego z oprogramowaniem. Warsztat, w którym narzędzia wracają na miejsce, a części mają stałe lokalizacje, skraca każdą naprawę o kilkanaście minut szukania.
- Stałe miejsca składowania - lokalizacja zapisana przy pozycji magazynowej, nie w pamięci magazyniera.
- Ewidencja wydań narzędzi - wypożyczenia prowadzi moduł narzędziowni w Studio TCS.net.
Pozostałe odcinki postoju, od zgłoszenia po wznowienie pracy, rozkłada na części strona o ograniczaniu przestojów maszynowych.