
W skrócie
Spór o dostęp do maszyny jest stałym elementem pracy zakładu. Produkcja chce wykonać plan, utrzymanie ruchu chce zrobić przegląd, a obie strony operują liczbami, których druga strona nie widzi.
Co produkcja widzi z rejestrów
Spór o dostęp do maszyny rzadko wynika ze złej woli. Częściej bierze się z tego, że każda strona widzi inny wycinek danych: mistrz zna plan zamówień na ten tydzień, a dział techniczny stan łożysk w przekładni. Wspólny rejestr nie usuwa różnicy interesów, natomiast zamienia domysły na daty i liczby.
| Pytanie produkcji | Skąd pochodzi odpowiedź | Potrzebne uprawnienie |
|---|---|---|
| Kiedy ruszy naprawa zgłoszonej usterki | status oraz termin w zleceniu naprawy | podgląd zgłoszeń |
| Czy zgłoszenie zostało przyjęte | kolor statusu w rejestrze zgłoszeń | podgląd zgłoszeń |
| Które maszyny będą wyłączone w przyszłym tygodniu | kalendarz prac z terminami zleceń | podgląd kalendarza |
| Jak długo potrwa przegląd | planowana data zakończenia w dokumencie | podgląd kalendarza |
Konto z prawem podglądu wystarcza. Bez niego każde pytanie o status naprawy wraca telefonem do dyspozytora, co zabiera czas obu stronom i nie zostawia śladu w dokumentach. Podział ról w zakładzie opisuje strona o organizacji utrzymania ruchu w zakładzie.
Oś czasu i nakładające się prace
Widok osi czasu układa zlecenia w wierszach odpowiadających obiektom, a osią poziomą jest czas. Dzięki temu nakładające się prace przy jednej maszynie widać przed zatwierdzeniem terminu, a nie w dniu, w którym dwóch techników staje przy tym samym urządzeniu.
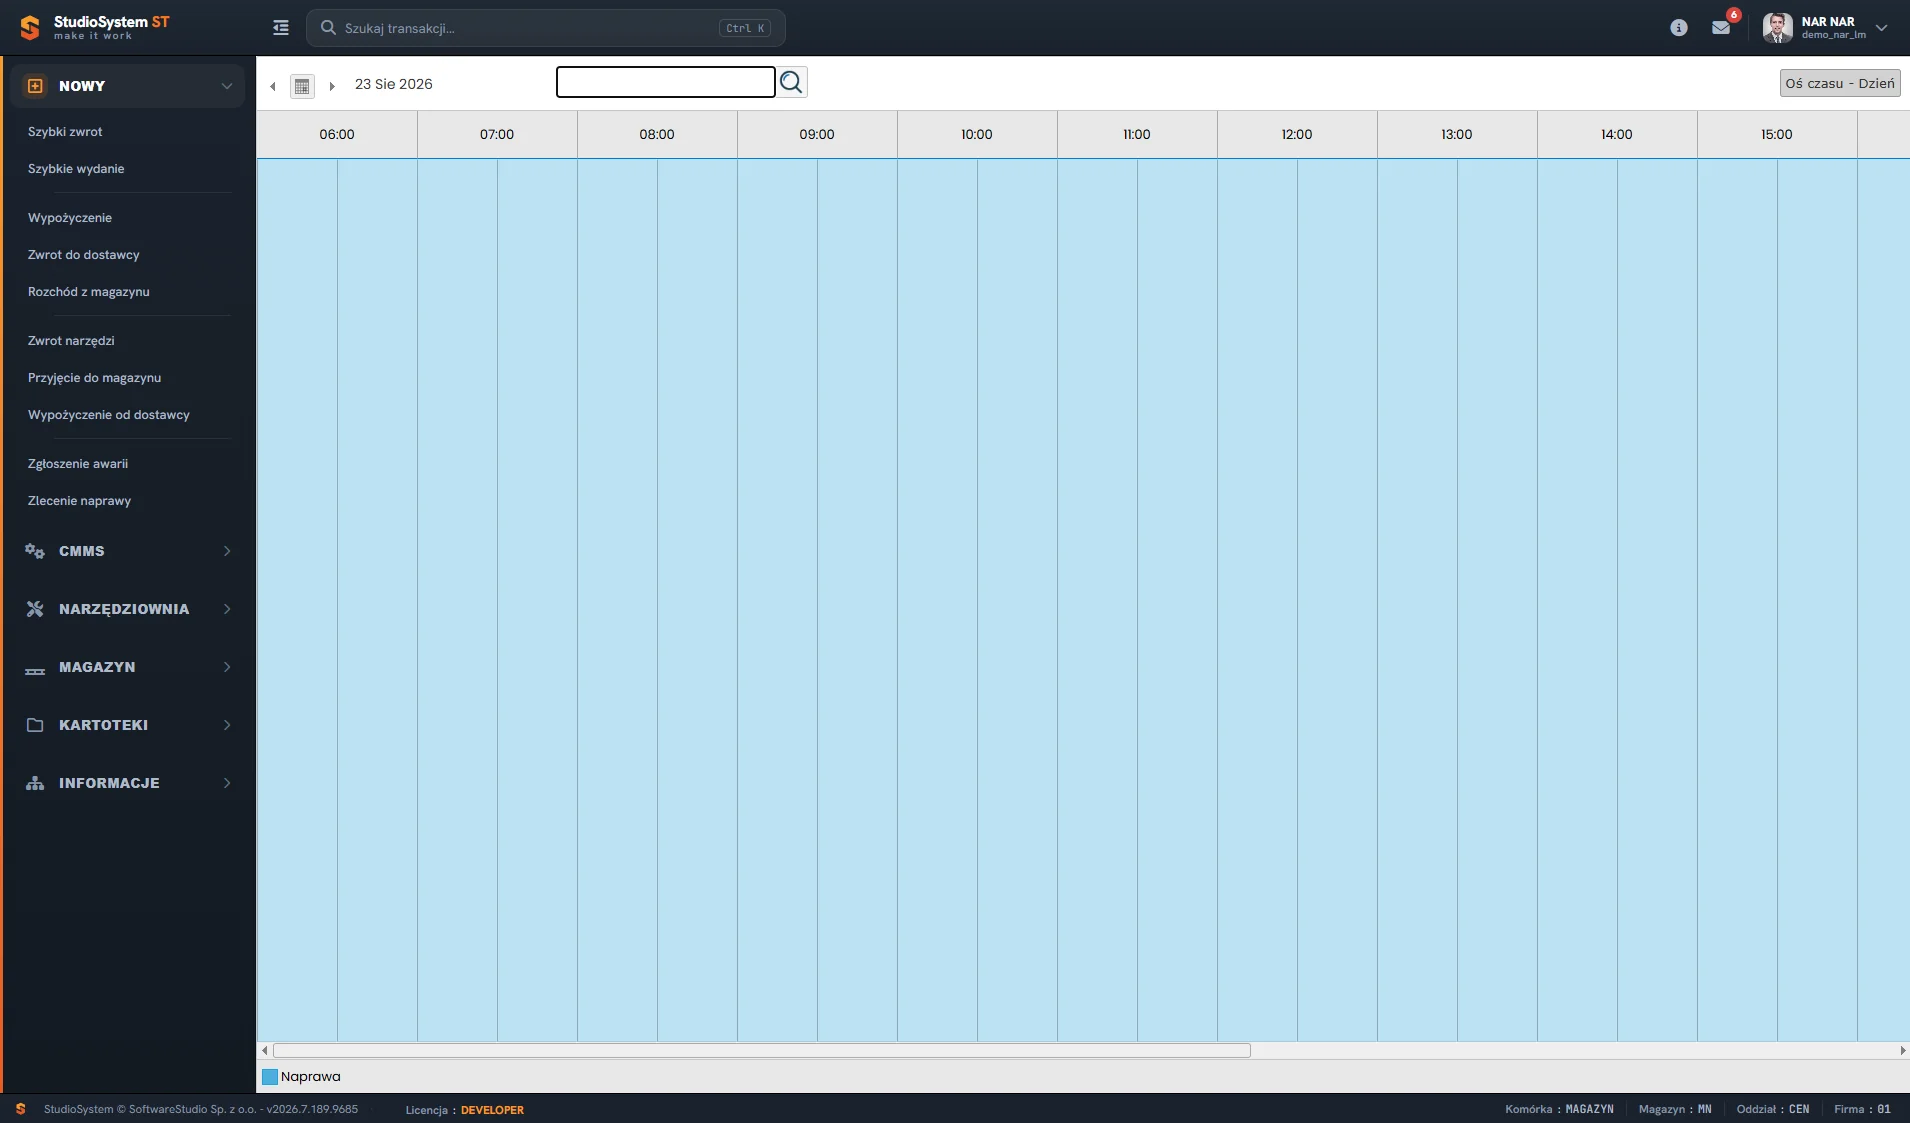
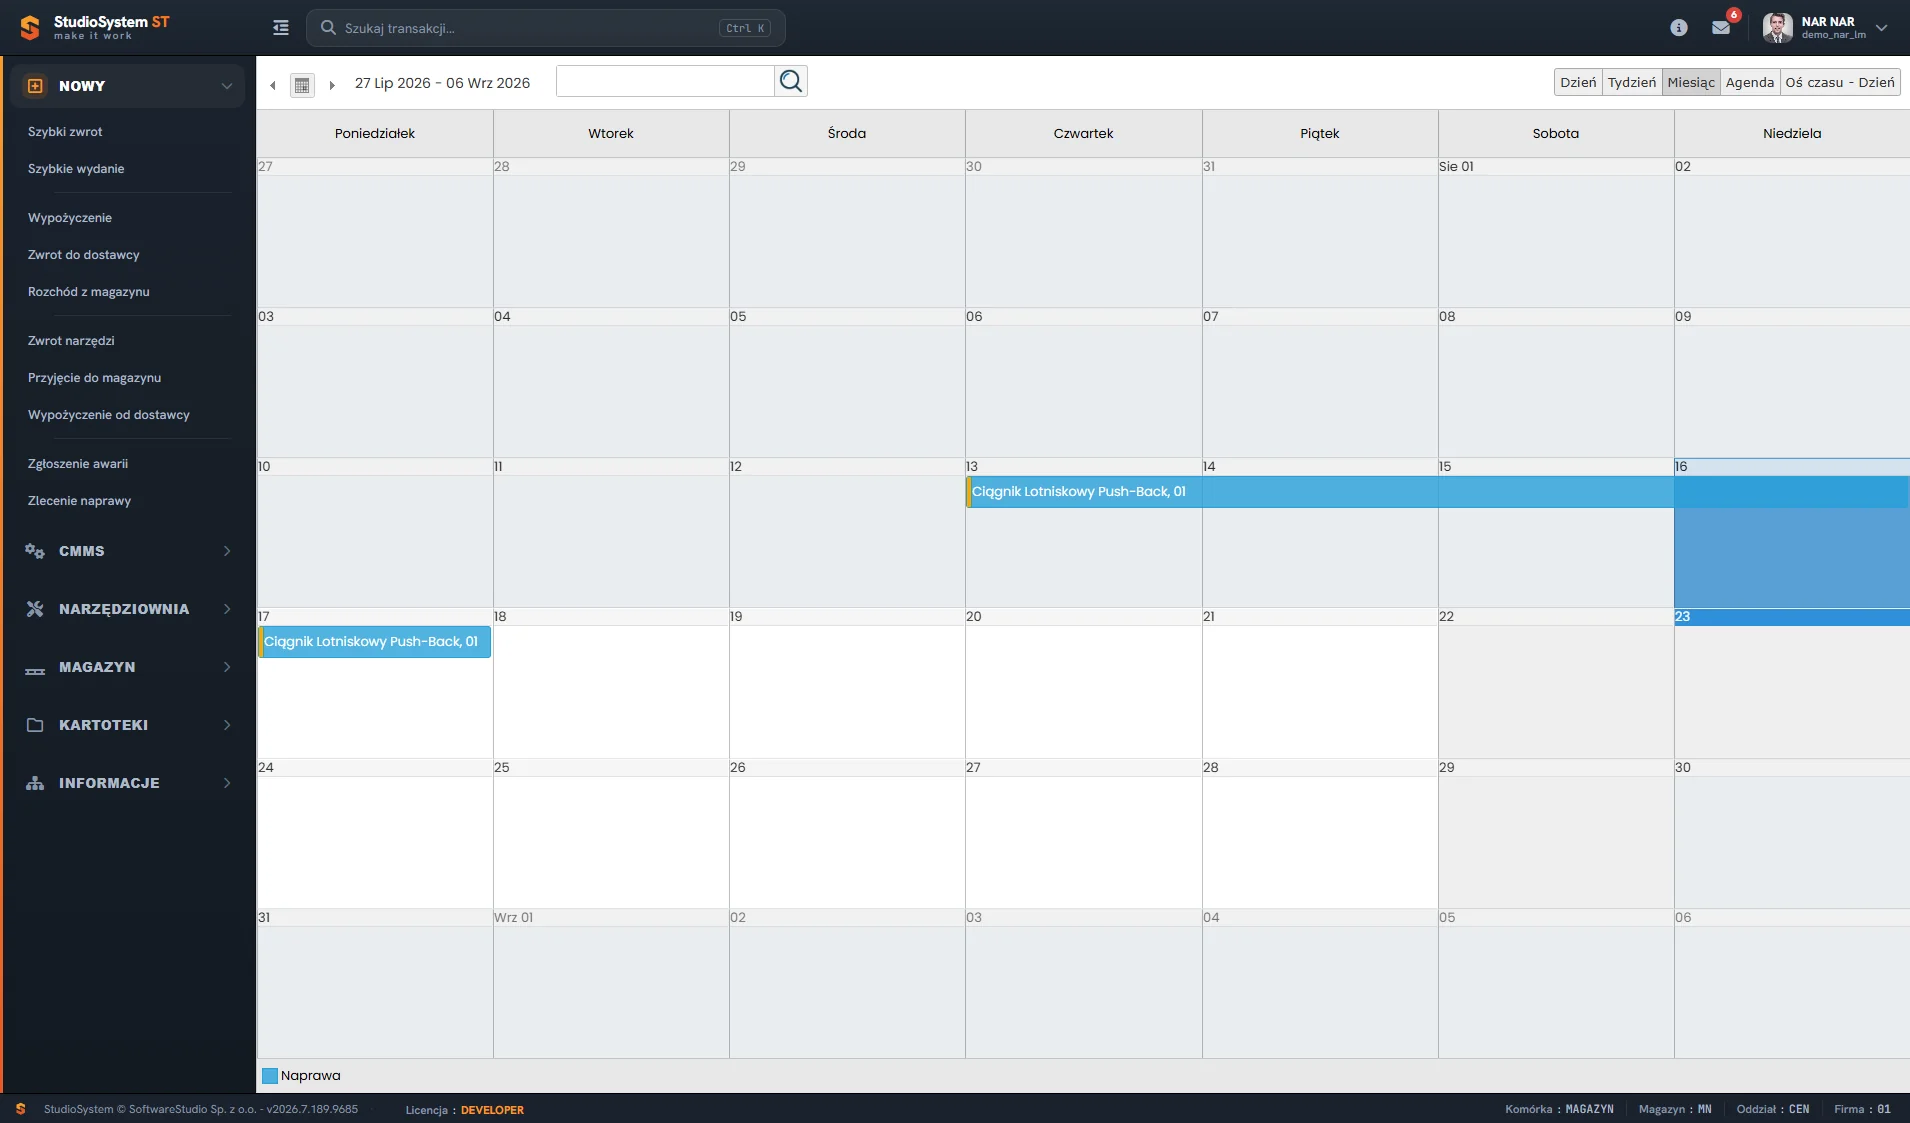
Praca dłuższa niż jedna zmiana wymaga wypełnienia daty rozpoczęcia oraz planowanej daty zakończenia. Zlecenie rysuje się wtedy jako ciągły pasek, a nie punkt w jednym dniu. Zlecenie bez uzupełnionego terminu w kalendarzu nie pojawi się wcale, o czym szerzej mówi strona o harmonogramie pracy mechaników.
Uzgadnianie postojów technologicznych
Postój technologiczny to zaplanowana przerwa w produkcji przeznaczona na prace serwisowe. Różni się od awaryjnego tym, że da się go wpisać w kalendarz obu działów z wyprzedzeniem oraz przygotować do niego części i ludzi.
- Zakres prac - lista czynności ustalona przed postojem, z podziałem na maszyny.
- Części - pozycje sprawdzone w magazynie części zamiennych przed zatwierdzeniem terminu.
- Obsada - technicy przypisani do zleceń, także z serwisu zewnętrznego.
- Czas rezerwowy - zapas na prace, które ujawnią się po rozebraniu maszyny.
Czas rezerwowy jest punktem najczęściej pomijanym. Postój zaplanowany na osiem godzin bez rezerwy kończy się przekroczeniem terminu, gdy pod osłoną okaże się zużyty element, którego nie było w planie. Zapas dwóch godzin bywa różnicą między spokojnym zakończeniem prac a nocnym uruchamianiem linii.
Okno serwisowe przy pracy trzyzmianowej
Przy pracy ciągłej nie ma dnia wolnego od produkcji, więc okno serwisowe trzeba wynegocjować. Realnym przedziałem bywa przerwa technologiczna albo zmiana o najniższym obłożeniu, a nie dowolny dzień roboczy.
| Rodzaj okna | Kiedy występuje | Jakie prace się w nim mieszczą |
|---|---|---|
| Przerwa technologiczna | wymiana asortymentu albo mycie linii | przeglądy krótkie, smarowanie, pomiary |
| Zmiana o niskim obłożeniu | zwykle noc z niedzieli na poniedziałek | przeglądy wymagające zatrzymania maszyny |
| Postój planowany | uzgodniony z wyprzedzeniem kilku tygodni | remonty oraz wymiana podzespołów |
| Przestój awaryjny | nieplanowany, po zgłoszeniu usterki | naprawa oraz prace, które można dołączyć |
Ostatni wiersz bywa najbardziej opłacalny. Skoro linia już stoi z powodu awarii, warto przy tej okazji wykonać przegląd, którego termin wypada w przyszłym tygodniu. Taka decyzja wymaga jednak wiedzy o zbliżających się terminach, co daje kalendarz przeglądów okresowych.
Konflikty priorytetów między działami
Gdy przegląd koliduje z pilnym zleceniem produkcyjnym, decyzja należy do kierownictwa zakładu, nie do systemu. Rejestr dostarcza jednak argumentów, które trudno zbyć rozmową: pokazuje, ile razy ten przegląd już przesunięto oraz jakie usterki wystąpiły od ostatniej inspekcji.
Przesunięcie przeglądu bez adnotacji w dokumencie znika z pamięci po dwóch tygodniach. Przesunięcie zapisane w zleceniu zostaje w historii obiektu i po kwartale daje liczbę, którą da się położyć na stole zamiast opinii o tym, że produkcja nigdy nie oddaje maszyn.
Przy urządzeniach pod dozorem technicznym przestrzeń do negocjacji jest mniejsza. Utrata ważnej decyzji wyłącza urządzenie z eksploatacji niezależnie od planu zamówień, co opisuje strona o utrzymaniu ruchu maszyn i urządzeń pod dozorem. Ramy prawne w tym zakresie prowadzi Urząd Dozoru Technicznego.
Wspólne liczby zamiast sporu
Dwie liczby wystarczają, żeby rozmowa przestała być wymianą opinii. Pierwsza mówi o skutku, druga o przyczynie, a razem zastępują dyskusję o tym, który dział bardziej zawinił w minionym miesiącu.
- Dostępność techniczna - udział czasu zdatności maszyn w czasie planowanym.
- Liczba przesuniętych przeglądów - ile prac planowych ustąpiło produkcji.
Obie pochodzą z tych samych dokumentów, więc nie da się ich zakwestionować jako cudzej interpretacji. Sposób ich liczenia opisuje strona o raportach awaryjności i kosztów maszyn, a wpływ terminowych prac na liczbę postojów - artykuł o ograniczaniu przestojów maszynowych.
Odprawa produkcji i utrzymania ruchu
Krótka odprawa raz w tygodniu wystarcza, o ile obie strony patrzą na ten sam ekran. Bez wspólnego widoku spotkanie zamienia się w odczytywanie własnych notatek i ustalanie, czyja wersja jest aktualna.
| Punkt odprawy | Co otworzyć w systemie |
|---|---|
| Sprawy otwarte z zeszłego tygodnia | rejestr zleceń z filtrem statusu w realizacji |
| Prace planowe na najbliższe dni | kalendarz w widoku tygodnia |
| Kolizje z planem produkcji | widok osi czasu dla maszyn krytycznych |
| Zaległości do nadrobienia | kafelek zleceń przeterminowanych |
Efektem odprawy są nowe terminy w zleceniach, nie notatka w zeszycie. Kalendarz oraz widok osi czasu można sprawdzić na przykładowych danych w demo modułu CMMS.